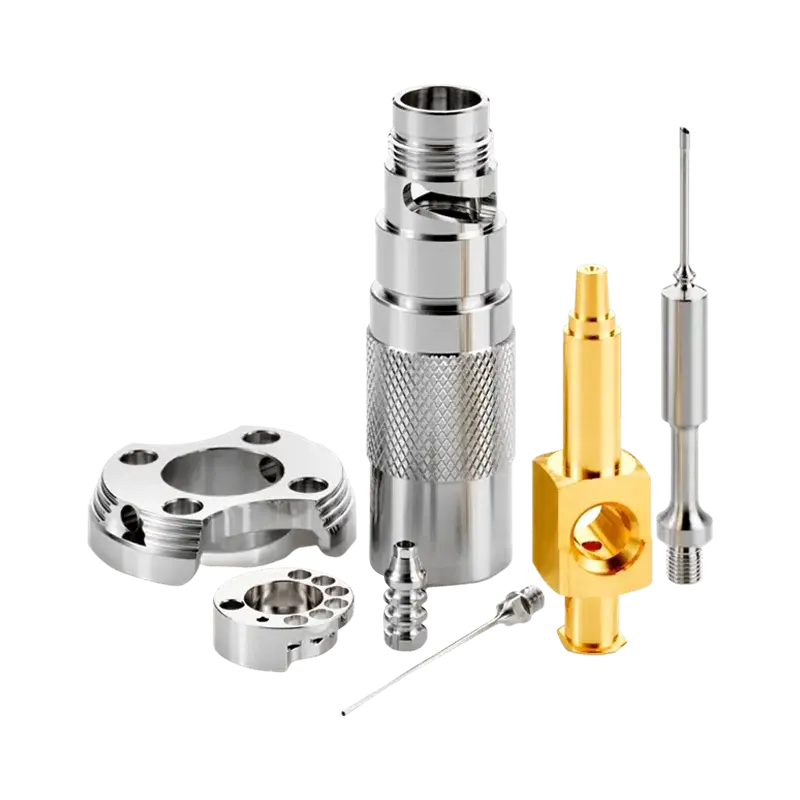
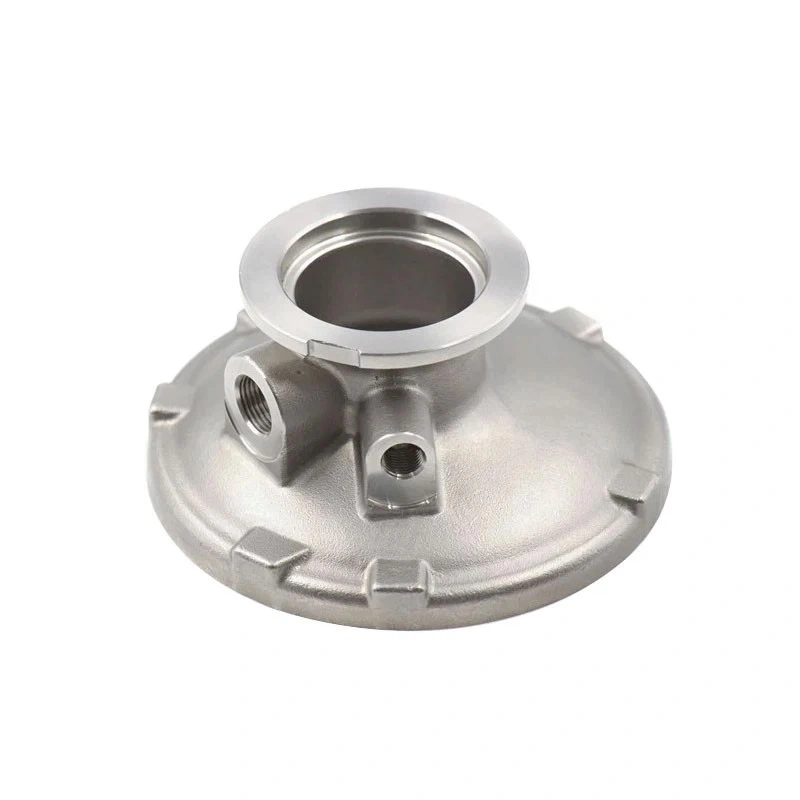
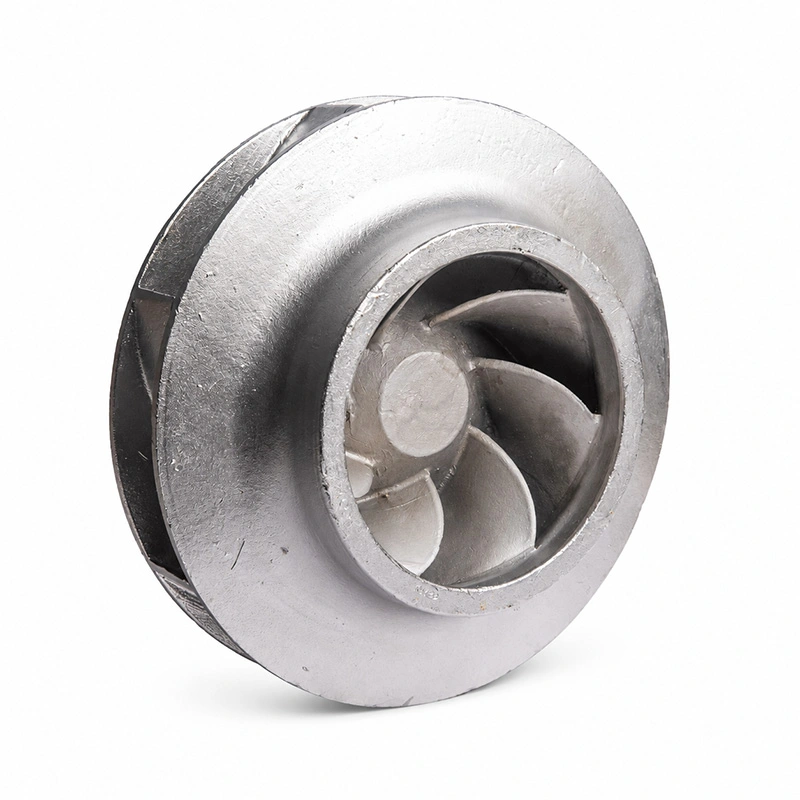
Selezionando unmetallofusioneIl percorso implica qualcosa di più che identificare un metallo e creare uno stampo. La geometria della parte, le transizioni delle pareti, le cavità interne, i requisiti dimensionali, il volume di produzione, il sovrametallo di lavorazione e le condizioni di servizio influenzano tutti il risultato. Questa guida spiega come differiscono i processi comuni, cosa includere in un disegno tecnico, come anticipare i rischi legati alla qualità e quando è necessaria una lavorazione secondaria o un trattamento superficiale. Ha lo scopo di aiutare i team di progettazione, approvvigionamento e produzione a valutare un componente come un'attività di produzione completa piuttosto che come una sola forma.
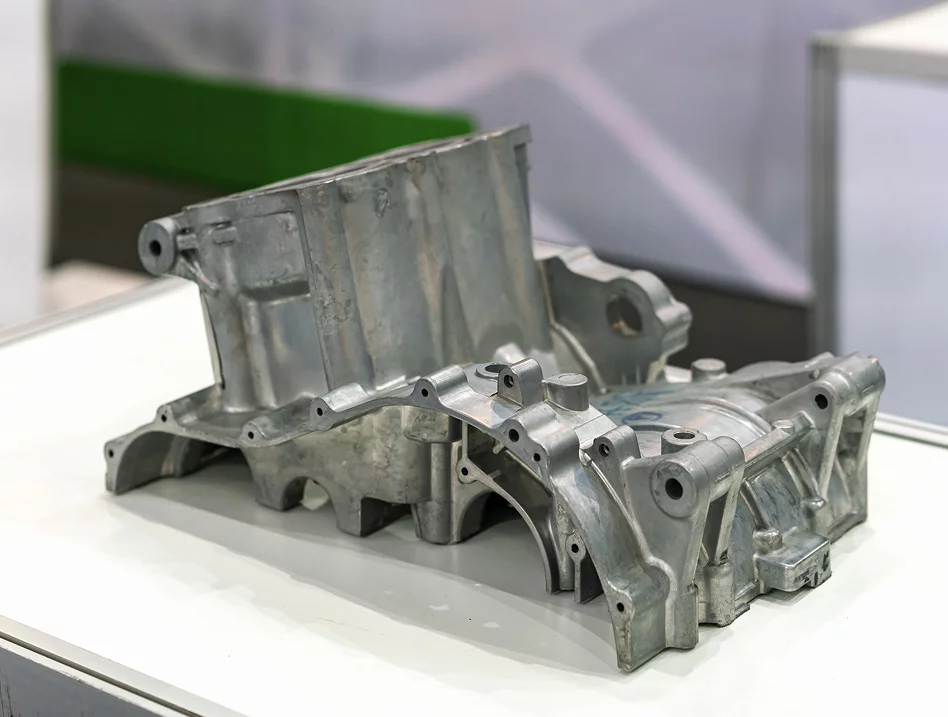
Seleziona una sezione per passare ai dettagli
La fusione forma un componente dirigendo il metallo fuso nella cavità dello stampo e permettendogli di solidificarsi. La cavità riproduce la forma desiderata, mentre la lega selezionata e le condizioni di solidificazione influenzano la struttura e le proprietà del componente. A seconda del percorso, lo stampo può essere realizzato con sabbia consumabile, un guscio di ceramica o uno stampo metallico riutilizzabile.
Per un componente personalizzato, la progettazione inizia prima che venga colato il metallo. Il disegno deve descrivere la forma e le caratteristiche che contano nel servizio. Il team di produzione considera quindi la costruzione dello stampo, il flusso del metallo, l'alimentazione durante la solidificazione, la rimozione dallo stampo e tutte le operazioni necessarie dopo la fusione.
Esamina la geometria, le superfici funzionali, i requisiti delle leghe, le interfacce di assemblaggio e i criteri di ispezione.
Scegli il processo, progetta il sistema di stampo e pianifica il modo in cui il metallo fuso riempie e alimenta la cavità.
Rimuovere i cancelli e il materiale in eccesso, eseguire lavorazioni o trattamenti specifici, quindi ispezionare le caratteristiche critiche.
Le fasi si collegano tra loro. Un foro che verrà praticato dopo la fusione necessita di un riferimento chiaro e di un sovrametallo di lavorazione sufficiente. Una superficie di tenuta può richiedere una finitura più stretta rispetto a una faccia esterna non funzionale. Un passaggio interno può influenzare sia la progettazione dello stampo che l'accesso per l'ispezione. Affrontare tempestivamente questi punti aiuta a evitare che un progetto sia facile da disegnare ma difficile da produrre in modo coerente.
Processi diversi si adattano a diverse combinazioni di dimensioni, forma, dettaglio della superficie, lega, ripetibilità e approccio all'utensileria. Nessun singolo percorso è ideale per ogni componente. Il miglior confronto inizia con le esigenze funzionali della parte e poi controlla se ciascun processo può formare la geometria richiesta e soddisfare i requisiti del disegno.
La fusione in sabbia utilizza uno stampo a base di sabbia, che generalmente viene rotto per rilasciare la parte solidificata. Può adattarsi ad alloggiamenti di grandi dimensioni, basi di macchine, componenti di pompe, corpi di valvole e geometrie che sarebbero difficili da rimuovere da uno stampo permanente. I nuclei possono formare cavità o passaggi interni. Le condizioni superficiali ottenibili e la consistenza dimensionale dipendono dal sistema di stampo, dalla lega, dalle dimensioni della parte e dai controlli di processo, quindi le interfacce critiche potrebbero richiedere la lavorazione.
La fusione a cera persa forma tipicamente un guscio ceramico attorno a un modello che viene rimosso prima della colata. È utile per forme dettagliate, passaggi curvi e componenti in cui è necessario integrare diverse funzionalità in un'unica geometria. Il percorso può ridurre la quantità di materiale che deve essere rimosso da alcune forme, ma la progettazione deve comunque tenere conto del comportamento della lega, dei cambiamenti di sezione, delle esigenze di finitura e delle tolleranze richieste sulle caratteristiche funzionali.
La pressofusione forza il metallo fuso in uno stampo metallico riutilizzabile. Viene comunemente considerato per alluminio, zinco e altre leghe non ferrose selezionate in cui la geometria del componente e il modello di produzione pianificato si adattano all'utensileria. Il processo può produrre forme dettagliate a un ritmo ripetibile, ma l'accesso allo stampo, lo sformo, le linee di divisione, l'espulsione e l'uniformità della parete richiedono un'attenzione tempestiva. Anche la selezione della lega e della macchina limita le varianti di processo appropriate.
| Processo | Spesso considerato per | Punti di design da rivedere |
|---|---|---|
| Colata in sabbia | Parti di grandi dimensioni, alloggiamenti, cavità complesse, una gamma di leghe ferrose e non ferrose | Posizionamento del nucleo, accesso allo stampo, transizioni delle sezioni, sovrametallo di lavorazione, requisiti della superficie |
| Colata di investimento | Geometria dettagliata, caratteristiche relativamente complesse, componenti sagomati con accesso limitato per la lavorazione | Vincoli di guscio e modello, spessore locale, idoneità della lega, dimensioni critiche, finitura |
| Pressofusione | Parti non ferrose ripetibili con geometria adatta a uno stampo riutilizzabile | Sformo, linea di giunzione, espulsione, consistenza della parete, accesso allo stampo, requisiti di produzione |
Il confronto dovrebbe includere anche le operazioni che seguono la fase dello stampo. Una parte che necessita di più fori di precisione, fori filettati o facce di tenuta piatte può richiedere una lavorazione approfondita, indipendentemente dalla qualità della forma iniziale. Per questi componenti, valutare insieme il percorso di fusione e il piano di lavorazione anziché trattarli come decisioni separate.
La selezione del materiale dovrebbe iniziare con l'ambiente in cui funzionerà il componente. Carichi, temperatura, esposizione alla corrosione, usura, contatto con i fluidi, limiti di peso e requisiti di giunzione possono indicare famiglie di leghe diverse. La scelta influisce anche sul comportamento alla fusione, sulla compatibilità dello stampo, sulla solidificazione, sulla lavorabilità e sulle operazioni di finitura disponibili.
Per unfusione del metalloprogetto, il nome del materiale da solo non costituisce una specifica completa. Un disegno o un brief tecnico dovrebbero identificare il grado richiesto, ove noto, e descrivere eventuali criteri di prestazione rilevanti. Se sono tecnicamente possibili più gradi, confrontateli con le condizioni operative del componente invece di selezionarli solo in base a un'etichetta ampia come acciaio o alluminio.
| Famiglia di materiali | Caratteristiche generali | Domande da risolvere durante la selezione |
|---|---|---|
| Leghe di alluminio | Spesso selezionato dove sono importanti la massa inferiore del componente e la conduttività termica utile | Quale grado è richiesto? Quali carichi, temperature, esposizione alla corrosione e caratteristiche di lavorazione si applicano? |
| Acciaio inossidabile | Utilizzato dove la resistenza alla corrosione e le prestazioni meccaniche sono importanti, a seconda del tipo e dell'ambiente | Quali media contatteranno la parte? Il grado selezionato è adatto all'ambiente operativo e al metodo di giunzione? |
| Acciaio al carbonio | Disponibili in qualità utilizzate per un'ampia gamma di requisiti di componenti strutturali e industriali | Quale forza o tenacia è necessaria? È specificato il trattamento termico o la finitura protettiva? |
| Acciaio legato | Gli elementi di lega e il trattamento termico possono supportare requisiti specifici di resistenza, temprabilità o usura | Quale grado e condizione sono richiesti? Quali controlli e trattamenti post-fusione sono necessari? |
Le proprietà di una lega non garantiscono da sole che un componente finito soddisfi tutti i requisiti. Il percorso di fusione, la geometria della parte, il comportamento di solidificazione locale, il trattamento termico, la lavorazione meccanica e l'ispezione influiscono tutti sul risultato finale. Quando la parte ha compiti legati alla sicurezza o contenenti pressione, specificare la condizione del materiale applicabile e i criteri di accettazione invece di fare affidamento su una descrizione generica della lega.
Laddove le specifiche non siano ancora state fissate, fornire al produttore un contesto sufficiente per discutere le opzioni adeguate: temperatura operativa, tipo di carico, esposizione a fluidi o sostanze chimiche, usura prevista e interfacce con le parti vicine. Una discussione tecnica può quindi concentrarsi sui compromessi pratici senza perdere di vista lo scopo principale del componente.
La progettazione finalizzata alla producibilità collega il modello CAD al modo in cui lo stampo viene realizzato, riempito, aperto e ispezionato. Un design visivamente compatto può creare sezioni pesanti, cavità inaccessibili o transizioni brusche che complicano la solidificazione. La revisione di queste funzionalità prima dell'utilizzo degli strumenti offre al team l'opportunità di rivedere la geometria mentre le modifiche rimangono pratiche.
Grandi differenze nello spessore della sezione possono causare il raffreddamento delle aree a velocità diverse. Le giunzioni pesanti possono rimanere calde più a lungo delle pareti adiacenti, creando condizioni che favoriscono i difetti legati al ritiro. Laddove il progetto lo consente, mantenere uno spessore delle pareti ragionevolmente costante, unire le transizioni e prendere in considerazione l'eliminazione delle masse solide non necessarie. La geometria appropriata dipende dal processo, dalla lega e dalle dimensioni del componente, pertanto le regole numeriche generiche non dovrebbero sostituire una revisione specifica del disegno.
Le transizioni arrotondate possono migliorare il flusso del metallo e ridurre i cambiamenti bruschi nella sezione. Possono anche ridurre le concentrazioni di sollecitazioni in servizio, a seconda del percorso del carico. È necessario selezionare un raggio tenendo presente gli spazi funzionali e l'accesso alla lavorazione; non deve interferire con i componenti accoppiati o creare una regione spessa indesiderata nel punto in cui le pareti si incontrano.
Lo sformo è una leggera rastremazione che aiuta il modello o la fusione a staccarsi dallo stampo o dalla matrice. La quantità necessaria dipende dal processo, dalla profondità della superficie, dalla struttura, dal materiale e dalla disposizione degli utensili. Le matrici permanenti richiedono inoltre una direzione di apertura praticabile, una strategia di espulsione e una posizione della linea di giunzione. I passaggi interni potrebbero necessitare di nuclei e ciascun nucleo aggiunge considerazioni di progettazione e produzione. Identificare quali superfici devono rimanere prive di segni di separazione o segni di espulsione in modo che tali requisiti possano essere presi in considerazione durante la progettazione degli utensili.
Non tutte le superfici necessitano dello stesso controllo dimensionale. Contrassegnare i fori, le superfici di montaggio, le zone di tenuta, le caratteristiche filettate e le interfacce che determinano l'idoneità o la funzione. Il sovrametallo di lavorazione dovrebbe essere sufficiente per l'operazione prevista evitando uno strato di rimozione inutilmente spesso che potrebbe esporre discontinuità del sottosuolo. Il disegno dovrebbe identificare i riferimenti e le relazioni geometriche in modo che l'ispezione possa valutare la parte nello stesso modo in cui è assemblata o utilizzata.
Questi controlli sono fondamentalifusione del metalloprogettazione perché la geometria influisce più dell'aspetto della parte come fusa. Influisce anche sull'affidabilità del riempimento dello stampo, sul modo in cui il componente si solidifica, sulla possibilità di rimuoverlo senza danni e sulla facilità con cui le dimensioni critiche possono essere completate in seguito.
La pianificazione della qualità di un componente di fusione metallica dovrebbe essere legata alla sua funzione e ai difetti che potrebbero influenzarlo. Un controllo visivo generale può evidenziare irregolarità superficiali, ma non può dimostrare l'assenza di discontinuità interne. Allo stesso modo, un’ispezione dimensionale conferma la geometria misurata, non tutti gli aspetti dell’integrità del materiale. I metodi di ispezione dovrebbero essere scelti per rispondere a domande di accettazione definite.
| Condizione | Cosa può indicare | Perché il design della parte è importante |
|---|---|---|
| Porosità | Vuoti o cavità legati al gas associati al riempimento, alle condizioni dello stampo o alla solidificazione | Può essere importante in prossimità di limiti di pressione, pareti sottili, facce lavorate o sezioni altamente caricate |
| Restringimento | Vuoti o aree non solide in cui la contrazione del metallo non è stata adeguatamente alimentata durante la solidificazione | Giunzioni spesse e regioni calde isolate possono richiedere attenzione nella geometria e nel piano di alimentazione |
| Errore di funzionamento o chiusura a freddo | Riempimento incompleto o incontro inadeguato dei frontali metallici | Percorsi lunghi e sottili, caratteristiche strette e percorsi di flusso complessi possono essere più difficili da riempire |
| Inclusioni | Materiale non metallico o altro materiale estraneo indesiderato all'interno della fusione | L'accettazione dipende dalla posizione, dalle dimensioni, dalle specifiche e dai requisiti di servizio del componente |
| Distorsione | Cambiamenti di forma durante il raffreddamento, il rilascio, la manipolazione o il trattamento successivo | Lunghe campate, asimmetria e distribuzione irregolare delle sezioni possono influire sulla stabilità dimensionale |
L'esame visivo può identificare discontinuità superficiali, bave, danni ed evidenti problemi di finitura. La misurazione dimensionale verifica le dimensioni definite e le relazioni geometriche rispetto al disegno. A seconda del materiale, della geometria e del piano di accettazione, possono essere presi in considerazione altri metodi come i test radiografici, ultrasonici o penetranti. Nessun metodo unico risponde a ogni domanda; la selezione del test dovrebbe tenere conto del tipo di difetto, della posizione, dell'accesso, del materiale e del livello di confidenza richiesto.
Per i componenti con compiti di pressione, strutturali o legati alla sicurezza, confermare lo standard applicabile, l'entità dell'ispezione e i criteri di accettazione prima dell'inizio della produzione. Indicare se il requisito si applica alla fusione grezza, dopo il trattamento termico, dopo la lavorazione meccanica o alla parte completata. Ciò evita ambiguità quando la stessa caratteristica viene valutata in diverse fasi di produzione.
La forma grezza è spesso un punto di partenza piuttosto che la condizione finale. La fusione può formare contorni esterni e caratteristiche interne, mentre la lavorazione meccanica porta le superfici o i fori selezionati alle dimensioni necessarie per l'assemblaggio e il funzionamento. La giusta sequenza dipende da quali superfici devono essere precise, da come verrà posizionata la parte durante la lavorazione e se il trattamento termico o la finitura possono alterarne le dimensioni.
È possibile utilizzare la fresatura, tornitura, foratura, alesatura e maschiatura CNC laddove il disegno richiede dimensioni, planarità, posizione, filettature o finitura superficiale specificate. La progettazione della fusione dovrebbe lasciare stock sufficiente per tali operazioni e fornire riferimenti che possano essere posizionati in modo ripetibile. Evitare di dare per scontato che ogni superficie debba essere lavorata: una lavorazione non necessaria può aggiungere complessità all'impostazione e rimuovere materiale da aree che necessitano solo di una finitura “as-cast”.
Alcune leghe o applicazioni richiedono un trattamento termico per ottenere una condizione del materiale specificata. Il ciclo appropriato dipende dalla qualità, dalle dimensioni della sezione, dagli obiettivi di proprietà e dai requisiti tecnici applicabili. Il trattamento può anche influenzare la distorsione e le dimensioni finali, pertanto le fasi critiche di lavorazione e i punti di ispezione dovrebbero essere sequenziati di conseguenza.
Il trattamento superficiale può essere utilizzato per affrontare l'esposizione alla corrosione, l'aspetto, l'usura, la pulizia o altre esigenze funzionali. Il metodo corretto dipende dalla lega di base e dall'ambiente di servizio. Specificare la finitura richiesta e le zone da trattare, comprese eventuali superfici che dovranno essere mascherate o protette. Laddove un rivestimento modifichi una dimensione adattata, tale effetto dovrebbe essere incluso nel piano di tolleranza.
La pianificazione integrata della produzione è particolarmente utile quando un componente necessita di una combinazione di fusione, lavorazione meccanica, trattamento termico, finitura e controllo dimensionale. Un piano coordinato chiarisce quando si applica ciascun requisito e riduce il rischio di scoprire un conflitto dopo che un'operazione è già stata completata.
Un brief completo aiuta il produttore a valutare il componente piuttosto che a indovinare l'uso previsto. Un modello 3D mostra la forma, ma potrebbe non identificare ogni dimensione critica, condizione del materiale, regola di ispezione o requisito di finitura. Un disegno e note di supporto dovrebbero spiegare le caratteristiche che devono essere controllate e distinguere i requisiti essenziali dai dettagli che non influiscono sulle prestazioni.
Quando si richiede una revisione della produzione perfusione del metallo, organizzare le informazioni in un pacchetto tecnico compatto:
Prima che un percorso venga finalizzato, allinearsi all'accettabilità della linea di giunzione, alla bozza, ai requisiti principali, al materiale di lavorazione, all'accesso per l'ispezione e alle dimensioni che determinano l'assemblaggio. Se il disegno contiene una tolleranza più stretta di quella richiesta dalla funzione, il team di progettazione può valutare se è possibile allentarla. Al contrario, se una caratteristica è essenziale per la sigillatura o l'allineamento, la sua importanza deve essere visibile nel disegno e nel piano di ispezione.
Anche il controllo del cambiamento è importante. Quando una revisione del disegno modifica un muro, un foro, un Riferimento o un materiale, l'effetto può estendersi oltre quella singola caratteristica fino agli strumenti, alle attrezzature di lavorazione e ai metodi di ispezione. Mantenere chiare le versioni dei file e lo stato di approvazione aiuta a garantire che il piano di produzione segua il progetto previsto.
L'applicazione è un punto di partenza utile perché spiega perché la geometria e il materiale sono importanti. Due parti con dimensioni esterne simili potrebbero richiedere percorsi di produzione diversi quando uno mantiene la pressione del fluido e l'altro funge da copertura non critica. La funzione dovrebbe guidare le priorità per materiale, sezioni di parete, lavorazione, test e finitura.
Alloggiamenti, corpi valvola, coperchi e raccordi possono includere cavità, porte, superfici della flangia e connessioni filettate. Definire i requisiti relativi alla pressione, le superfici di tenuta, le regioni delle pareti che devono rimanere integre dopo la lavorazione e l'ispezione necessaria per il servizio previsto. Un percorso di fusione dovrebbe essere considerato insieme al piano di lavorazione perché le porte finali e le interfacce di tenuta potrebbero essere prodotte in operazioni secondarie.
I telai, le staffe, i supporti e i componenti degli attuatori della macchina possono dare priorità alla rigidità, all'allineamento, alle relazioni di montaggio, al comportamento alle vibrazioni o al peso. Il disegno dovrebbe identificare chiaramente i riferimenti di montaggio e le interfacce con altri componenti. Per le parti con campate lunghe o geometria asimmetrica, discutere della distorsione e di come verrà trattenuto il componente durante la lavorazione e la misurazione.
Queste applicazioni coprono un'ampia varietà di condizioni operative. Alcuni componenti sono principalmente strutturali; altri sperimentano calore, carichi ciclici, corrosione o requisiti di tenuta impegnativi. Il processo corretto non può essere selezionato solo dall'etichetta del settore. Dovrebbe seguire la lega specifica, la geometria, le esigenze di ispezione, il contesto di produzione e i criteri di accettazione funzionale.
In tutte le applicazioni, il punto di partenza più forte è una chiara descrizione di ciò che il componente deve fare e di quali caratteristiche determinano il successo. Tali informazioni consentono di valutare i limiti del processo, identificare le modifiche progettuali che vale la pena discutere e coordinare la fusione grezza con tutte le operazioni a valle.
Queste risposte coprono le domande comuni di progettazione e approvvigionamento che sorgono durante la pianificazione di un componente fuso personalizzato.
No. I processi differiscono per le dimensioni e la geometria che possono ospitare, le leghe disponibili, le condizioni della superficie prodotta, i requisiti degli utensili e la capacità dimensionale. Confronta i percorsi candidati con le caratteristiche funzionali del componente e le operazioni a valle pianificate.
Potrebbe essere necessaria la lavorazione per fori, filettature, facce piane, superfici di tenuta, accoppiamenti o relazioni di posizionamento accurati che il percorso di fusione selezionato non può fornire direttamente ai requisiti del disegno. È necessario specificare solo le aree necessarie per la lavorazione.
In molti casi, nuclei o attrezzature specifiche del processo possono formare cavità e passaggi interni. La fattibilità dipende dalla forma del passaggio, dallo spessore delle pareti, dall'accesso, dalla stabilità del nucleo, dalle esigenze di pulizia e da come è possibile ispezionare l'elemento finito. Il passaggio dovrebbe essere rivisto in fase di progettazione.
Un disegno 2D corrente, un modello 3D corrispondente, la lega specificata o i requisiti operativi, le tolleranze critiche, l'applicazione prevista, le esigenze di finitura e i criteri di ispezione forniscono un utile pacchetto iniziale. Il contesto di produzione e lo stato di revisione aiutano a chiarire il piano di produzione.
Identificare la caratteristica o la condizione da verificare, il metodo o lo standard applicabile ove specificato, la fase di produzione e il criterio di accettazione. I controlli visivi, la misurazione dimensionale e l'esame interno rispondono a domande diverse e non devono essere trattati come intercambiabili.
La lavorazione meccanica, il trattamento termico e la finitura superficiale possono influenzare le dimensioni, le condizioni della superficie, la sequenza e l'accesso per l'ispezione. Pianificarli con il percorso di fusione iniziale aiuta a evitare conflitti come un sovrametallo di lavorazione insufficiente o un rivestimento che interferisce con una superficie adattata.
Condividi il disegno, i requisiti dei materiali, le dimensioni critiche, le condizioni operative ed eventuali esigenze di lavorazione o finitura. Una revisione del progetto può quindi concentrarsi sull'idoneità del processo, sulla producibilità e sui controlli richiesti per il componente finito.
Esplora le capacità diBestProEcontattaci per discutere del tuo componente personalizzato.
La selezione del processo finale dovrebbe basarsi sul disegno del componente, sulle specifiche dei materiali, sulle condizioni di servizio e sui criteri di accettazione concordati.
-